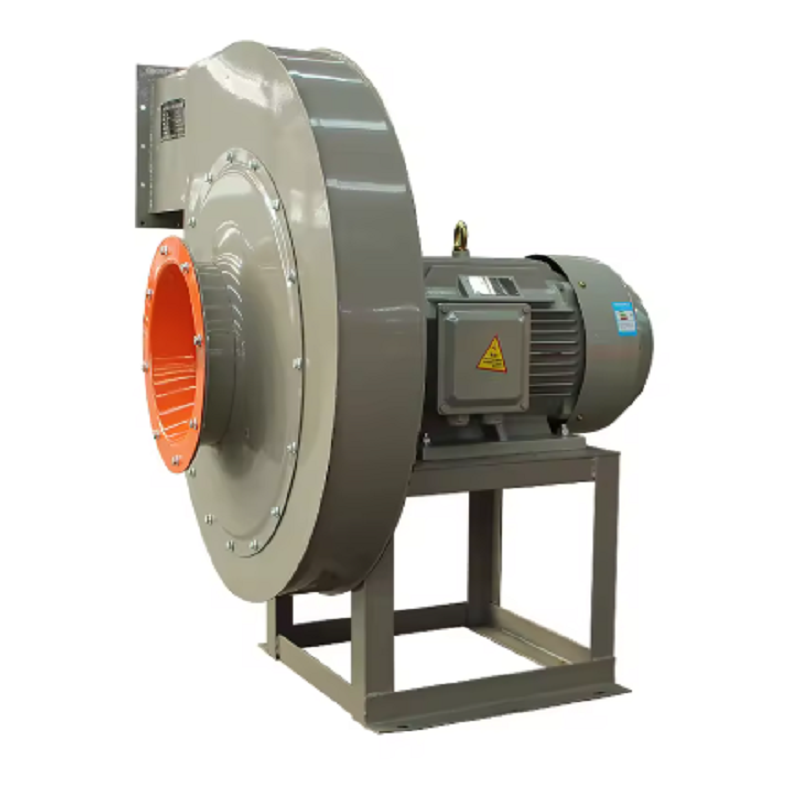
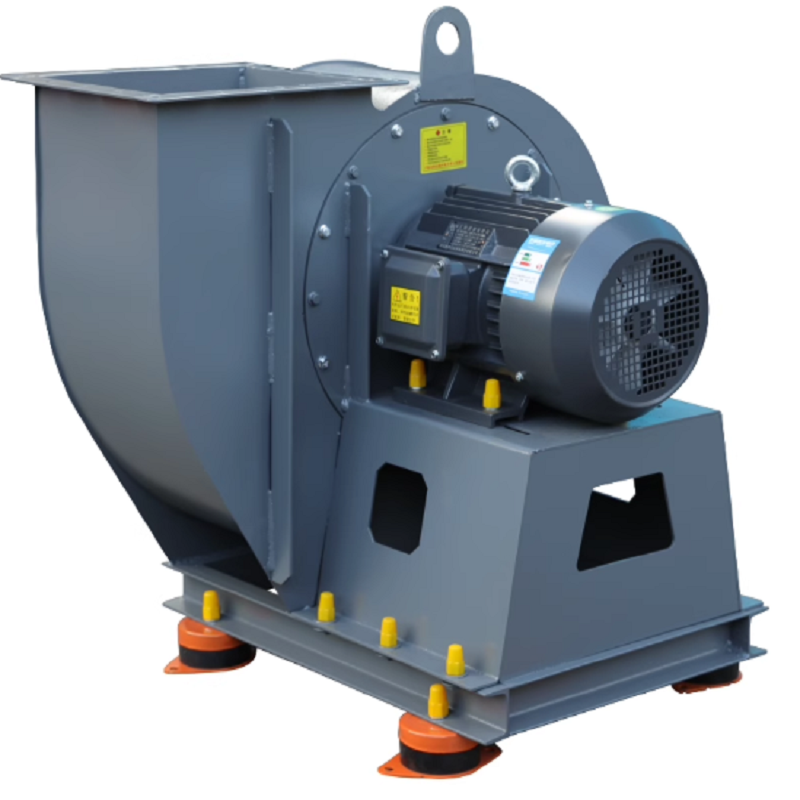
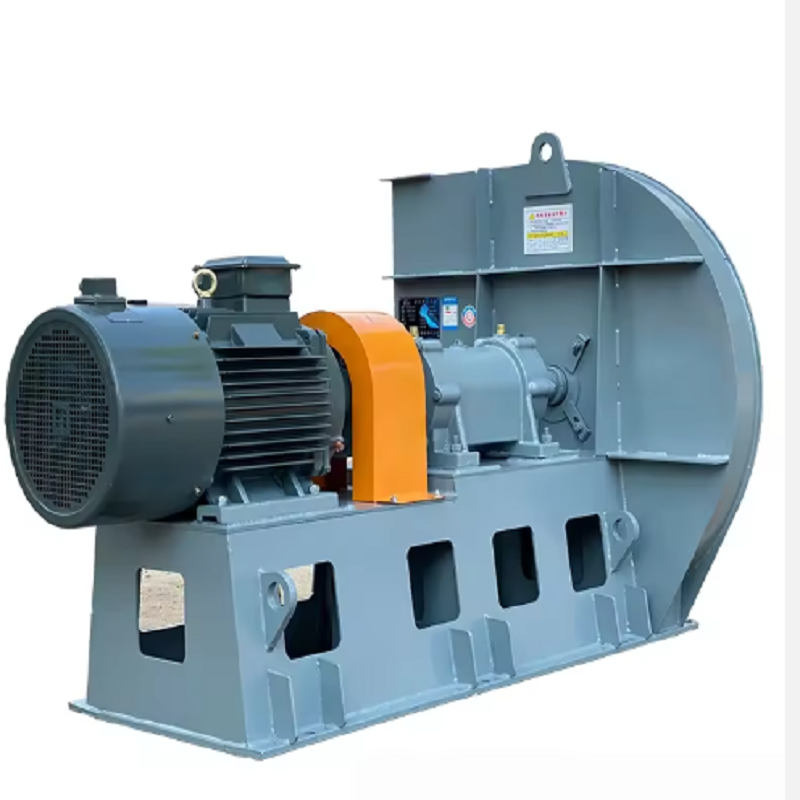
In einem Industriekessel wird das Saugzuggebläse häufig als einfache Absaugvorrichtung betrachtet. In der Praxis ist es eines der wichtigsten Geräte zur Steuerung des Ofendrucks, der Rauchgasbewegung, der Verbrennungsstabilität und des Hilfsstromverbrauchs. Ein richtig ausgewählter Saugzugventilator für Industriekessel muss das erforderliche Rauchgasvolumen bewegen und gleichzeitig den Widerstand des Kessels, der Rohrleitungen, des Staubsammlers, des Wäschers, des Schornsteins und anderer nachgeschalteter Geräte überwinden.
Der Fehler, den ich am häufigsten sehe, besteht darin, einen Industriekessel-Saugzugventilator nur auf der Grundlage der Kesselkapazität oder der Motorleistung auszuwählen. Beispielsweise erfordert ein 10-MW-Kessel nicht automatisch eine bestimmte Ventilatorgröße. Der tatsächliche Betriebspunkt hängt von der Rauchgasmenge, der Gastemperatur, dem Systemwiderstand, dem Brennstoff, dem Luftüberschuss, der Staubkonzentration und dem erforderlichen Druck am Ofenausgang ab.
Der erste Schritt bei der Auswahl eines Saugzugventilators für Industriekessel besteht darin, das tatsächliche Gasvolumen am Ventilatoreinlass zu bestimmen.
Dies ist wichtig, da die Rauchgastemperatur ihre Dichte erheblich verändert. Ein unter Standardbedingungen berechnetes Volumen kann nicht einfach ohne Korrektur als Lüfterbetriebsvolumen verwendet werden.
Angenommen, ein Kessel produziert unter Standardbedingungen 30.000 Nm³/h Rauchgas und die Gastemperatur am Ventilatoreinlass beträgt 180 °C. Das ungefähre tatsächliche Volumen kann wie folgt geschätzt werden:
Q₂ = Q₁ × (T₂ / T₁)
wo die Temperaturen in Kelvin angegeben sind.
Unter Verwendung von 20°C als Referenz:
30.000 × (453 / 293) ≈ 46.350 m³/h
Das ist ein wesentlicher Unterschied.
Wird der Ventilator mit 30.000 m³/h statt ca. 46.350 m³/h bei tatsächlicher Betriebstemperatur gewählt, kann es sein, dass der eingebaute Ventilator nicht den erwarteten Luftzug liefert.
Für einen Industriekessel-Saugzugventilator sollten die Angebotsdaten daher angeben, ob der Luftstrom in Nm³/h, Sm³/h oder tatsächlich m³/h angegeben ist, zusammen mit der entsprechenden Gastemperatur und dem entsprechenden Gasdruck.
Der Ventilatordruck ist ebenso wichtig wie der Luftstrom. Ein Industriekessel-Saugzugventilator muss den Widerstand des gesamten Rauchgasweges überwinden. Dazu können Kesselgaskanäle, Economizer, Luftvorwärmer, Zyklone, Beutelfilter, ESPs, Wäscher, Dämpfer, Bögen, Expansionsabschnitte, Kanäle und der Schornstein gehören.
Eine praktische Druckberechnung kann wie folgt durchgeführt werden:
ΔPtotal = ΔPKessel + ΔPdukt + ΔAusrüstung + ΔPDämpfer + ΔPStack
Die Berechnung sollte unter den Auslegungsgasbedingungen durchgeführt werden.
Betrachten Sie ein System mit:
Kessel- und Wärmeübertragungsteil: 850 Pa
Rohrleitungen und Bögen: 450 Pa
Beutelfilter: 1.200 Pa
Dämpfer- und Übergangsabschnitte: 250 Pa
Schornstein- und Auslassverluste: 350 Pa
Der geschätzte Gesamtwiderstand beträgt:
850 + 450 + 1.200 + 250 + 350 = 3.100 Pa
Der Ingenieur sollte dann basierend auf den Projektanforderungen einen angemessenen Designspielraum festlegen, anstatt willkürlich einen großen Prozentsatz hinzuzufügen.
Aus diesem Grund können zwei Kessel mit ähnlicher Leistung völlig unterschiedliche Saugzuggebläsemodelle für Industriekessel erfordern.
Staub ist einer der größten Unterschiede zwischen einem Kesselabluftventilator und einem Reinluftventilator.
Ein Biomassekessel, ein Kohlekessel, ein Müllkessel und ein Gaskessel können sehr unterschiedliche Staubeigenschaften aufweisen. Flugasche kann das Laufrad allmählich erodieren, während sich klebrige Partikel auf den Schaufeln ansammeln können.
Ablagerungen im Laufrad verursachen ein weiteres Problem: Unwucht.
Wenn sich beispielsweise auf einem großen Laufrad nur wenige hundert Gramm Material ungleichmäßig ansammeln, verändert sich die Massenverteilung. Die resultierende Zentrifugalkraft nimmt mit der Drehzahl schnell zu.
Aus diesem Grund sollte ein Industriekessel-Saugzugventilator, der mit staubhaltigem Rauchgas betrieben wird, regelmäßig auf Folgendes überprüft werden:
Ascheansammlung im Laufrad
Klingenerosion
Spitzenverschleiß
Zustand der Welle
Lagertemperatur
Vibration
Gehäuseeinlagen
Leckage an der Dehnungsfuge
Wenn die Vibrationen nach mehreren Monaten Betrieb allmählich zunehmen, ist ein Austausch des Motors in der Regel nicht die erste Maßnahme. Zuerst sollten das Laufrad und die Betriebsbedingungen überprüft werden.
Ein großer Ventilator bedeutet nicht automatisch einen effizienteren Ventilator. Ein Industriekessel-Saugzugventilator sollte auf seiner Leistungskurve nahe dem erforderlichen Betriebspunkt arbeiten. Wenn das tatsächliche System 40.000 m³/h bei 3.000 Pa benötigt, der ausgewählte Ventilator jedoch für einen ganz anderen Betriebspunkt ausgelegt ist, ist das System möglicherweise stark auf Klappen zur Steuerung des Luftstroms angewiesen.
Ein Dämpfer reduziert den Durchfluss durch zusätzlichen Widerstand. Der Lüfter erzeugt immer noch Druck, aber ein Teil dieses Drucks wird einfach über den Dämpfer abgeleitet.
Bei kontinuierlichem Kesselbetrieb ist dies oft eine ineffiziente Möglichkeit, eine variable Last zu steuern.
Eine variable Geschwindigkeitsregelung bietet einen besseren Ansatz, wenn der Betriebsbereich dies rechtfertigt. Gesetze zur Fanaffinität besagen, dass unter vergleichbaren Bedingungen:
Q ∝ N
ΔP ∝ N²
P ∝ N³
Daher kann die Reduzierung der Lüftergeschwindigkeit zu einer viel größeren Leistungsreduzierung führen als die alleinige Reduzierung des Luftstroms.
Wenn Sie beispielsweise die Geschwindigkeit auf 80 % der ursprünglichen Geschwindigkeit reduzieren, erhalten Sie ungefähr Folgendes:
Leistungsverhältnis = 0,8³ = 0,512
Die theoretische Lüfterleistung beträgt etwa 51 % des ursprünglichen Werts, vorausgesetzt, die Betriebsbedingungen bleiben innerhalb des geltenden Lüftergesetzbereichs.
Die tatsächlichen Einsparungen hängen von der Systemkurve, der Motoreffizienz, den VFD-Verlusten und dem Betriebspunkt ab. Daher sollte dies als technische Schätzung und nicht als garantierte Reduzierung um 49 % betrachtet werden.
Viele Kessel arbeiten nicht kontinuierlich bei 100 % Auslastung.
In Zeiten reduzierter Produktion verringert sich die erforderliche Rauchgasmenge. Wenn der Saugzugventilator des Industriekessels weiterhin mit voller Geschwindigkeit läuft, während eine Klappe den Zug regelt, kann die elektrische Leistung unnötig hoch sein.
Eine bessere Kontrollstrategie besteht darin, den statischen Ofen- oder Rauchgasdruck zu messen und die Ventilatorgeschwindigkeit entsprechend dem erforderlichen Luftzug anzupassen.
Eine typische Steuersequenz ist:
Kessellast → Zugdrucksensor → PID-Regler → VFD → ID-Lüftergeschwindigkeit
Das Kontrollziel sollte nicht einfach „maximale Saugleistung“ sein. Übermäßiger Unterdruck kann zusätzliche Luft in den Ofen einleiten oder die Verbrennungsbedingungen beeinträchtigen.
Ziel ist ein kontrollierter Unterdruck, nicht ein größtmöglicher Unterdruck.
Eine VFD-basierte ID-Lüftersteuerungsstrategie wurde auch in Kesselanwendungen dokumentiert, um die Lüftergeschwindigkeit besser an den erforderlichen Abgasdruck anzupassen und unnötige Luftströme und elektrische Verluste zu reduzieren.
Betrachten Sie einen Biomassekessel mit den folgenden Betriebsbedingungen:
Kesselleistung: ca. 12 t/h Dampf
Rauchgasstrom: 42.000 m³/h
Lüftereintrittstemperatur: 165 °C
Erforderlicher Gesamtdruck: ca. 2.800 Pa
Vorhandener Motor: 75 kW
Vorhandene Lüftergeschwindigkeit: 1.480 U/min
Steuermethode: Einlassklappe
Betriebslast: normalerweise 60–90 %
Die Anlage berichtete, dass der Lüftermotor häufig nahe seinem Nennstrom lief, selbst wenn die Kesselproduktion unter der maximalen Kapazität lag.
Bei der ersten Inspektion wurde kein offensichtlicher Lagerschaden festgestellt. Auch das Laufrad war strukturell akzeptabel.
Das Problem wurde auf die Kontrollmethode zurückgeführt.
Bei ca. 65 % Kessellast lief der Ventilator immer noch nahezu mit voller Drehzahl, während die Einlassklappe deutlich geschlossen war. Der Lüfter erzeugte daher mehr Druck, als das System benötigte, und der Dämpfer wandelte einen Teil dieses Drucks in zusätzlichen Widerstand um.
Die empfohlene Änderung bestand darin, einen VFD zu installieren und den Saugzugventilator entsprechend dem Ofenzugdruck zu steuern.
Nach der Inbetriebnahme wurde das Betriebsverfahren so geändert, dass die Lüftergeschwindigkeit der Kessellast und dem Zugdruck folgte und nicht in der Nähe der Maximalgeschwindigkeit blieb.
Die wichtige Lehre aus diesem Fall ist, dass der Austausch des Lüfters durch ein größeres oder leistungsstärkeres Modell das Problem nicht gelöst hätte. Der vorhandene Industriekessel-Saugzugventilator verfügte über ausreichende Kapazität; Das Problem war die Kontrollstrategie.
Die Temperatur ist ein weiterer Parameter, der vor der Auswahl eines Saugzuggebläses für Industriekessel überprüft werden sollte.
Wenn die Rauchgastemperatur steigt, nimmt die Gasdichte ab. Bei gleichem Massenstrom wird der tatsächliche Volumenstrom größer.
Hohe Temperaturen wirken sich auch auf Folgendes aus:
Wärmeausdehnung der Welle
Lageranordnung
Schmierung
Gehäuseerweiterung
Materialauswahl
Kupplungsanordnung
Standort des Motors
Kühlanforderungen
Dichtungsanordnung
Für Anwendungen mit höheren Temperaturen sollte die Ventilatorstruktur daher auf die tatsächliche Einlasstemperatur ausgelegt werden, anstatt einfach einen Standardventilator auszuwählen und davon auszugehen, dass er heißes Gas verarbeiten kann.
Wenn sich die Temperatur zwischen Start und Normalbetrieb erheblich ändert, sollte die Wärmeausdehnung auch bei der Ausrichtung von Welle, Lager und Kupplung berücksichtigt werden.
Wenn ein Industriekessel-Saugzugventilator den erforderlichen Unterdruck des Ofens nicht aufrechterhalten kann, gehen Sie nicht sofort davon aus, dass der Ventilator zu klein ist.
Eine praktische Fehlerbehebungssequenz ist:
Bestätigen Sie die Motorfrequenz, Drehzahl und VFD-Ausgabe.
Wenn die Klappe fast vollständig geöffnet ist und der Luftzug weiterhin unzureichend ist, ist der Ventilator möglicherweise zu klein dimensioniert oder der Systemwiderstand hat sich erhöht.
Wird die Klappe stark gedrosselt, liegt das Problem möglicherweise stattdessen an einer zu hohen Lüfterleistung oder einer ungeeigneten Regelstrategie.
Überprüfen Sie den Druckabfall über:
Kessel
Economizer
Luftvorwärmer
Zyklon
Beutelfilter
Wäscher
Hauptkanal
Dämpfer
Ein verschmutzter Beutelfilter kann den Systemwiderstand erheblich erhöhen.
Achten Sie auf Ascheansammlungen, Erosion, Risse, Verformungen und Blattschäden.
Zunehmende Vibrationen können auf Unwucht, Fehlausrichtung, Lagerverschleiß, Lockerheit oder Ablagerungen am Laufrad hinweisen.
Aufzeichnen:
Luftstrom
Statischer Druck
Lüftergeschwindigkeit
Motorstrom
Motorleistung
Gastemperatur
Ofendruck
Vibration
Diese Daten sind viel nützlicher, als einfach zu sagen, dass „die Lüftersaugleistung schwach ist“.
Überdimensionierung wird manchmal als sichere Option angesehen, weil Ingenieure davon ausgehen, dass „mehr Kapazität besser ist“.
Es ist nicht immer besser.
Wenn ein Industriekessel-Saugzuggebläse erheblich überdimensioniert ist, kann das System eine aggressive Drosselung der Drosselklappe erfordern. Dies erhöht den Druckverlust und kann den Stromverbrauch erhöhen.
Auch übermäßiger Luftzug kann die vorgesehenen Verbrennungsbedingungen stören.
Ein besserer Ansatz besteht darin, vor der Auswahl des Lüfters den normalen Betriebspunkt, den maximalen Betriebspunkt, die minimal erwartete Last und zukünftige Betriebsanforderungen zu ermitteln.
Wenn der Kessel beispielsweise normalerweise mit einer Auslastung von 60 % bis 90 % betrieben wird, kann die Auswahl eines Ventilators nur auf der Grundlage eines extremen theoretischen Maximums dazu führen, dass die Maschine den größten Teil ihrer Betriebslebensdauer außerhalb ihres besten Effizienzbereichs verbringt.
Die Leistung eines Industriekessel-Saugzuggebläses kann nicht getrennt vom Kesselabgassystem bewertet werden.
Eine technisch korrekte Lüfterauswahl sollte Folgendes berücksichtigen:
Kessel → Wärmeübertragungsausrüstung → Staubabscheider → Rohrleitungen → Saugzugventilator → Schornstein
Wird nachträglich ein neuer Beutelfilter eingebaut, kann dessen Druckabfall den Arbeitspunkt des vorhandenen Ventilators verändern. Ebenso kann der Einbau eines Gaswäschers, ein Brennstoffwechsel, eine Erhöhung der Kesselkapazität oder eine Modifizierung des Schornsteins zu einer Änderung der erforderlichen Ventilatorleistung führen.
Aus diesem Grund sollte die Lüfterauswahl auf dem gesamten Systemwiderstand basieren und nicht einfach auf ein altes Lüftermodell abgestimmt werden.
Ein effizienter Saugzugventilator für Industriekessel ist nicht einfach nur ein Hochleistungs-Radialventilator. Seine tatsächliche Leistung hängt davon ab, ob Luftstrom, Druck, Temperatur, Staubbelastung, Laufraddesign, Steuerungsmethode und Systemwiderstand richtig aufeinander abgestimmt sind.
Berechnen Sie bei Neuinstallationen das tatsächliche Abgasvolumen und den Gesamtdruckverlust, bevor Sie den Ventilator auswählen. Erfassen Sie bei Austauschprojekten Betriebsdaten, bevor Sie entscheiden, dass der vorhandene Lüfter zu klein ist. Bewerten Sie bei Kesseln mit variabler Last die VFD-Steuerung, anstatt sich ausschließlich auf Klappen zu verlassen.
Im praktischen Betrieb ergeben sich die größten Vorteile oft aus relativ einfachen Maßnahmen: Reinigen des Laufrads, Korrigieren übermäßiger Systemwiderstände, Beheben von Kanallecks, Aufrechterhaltung eines ordnungsgemäßen Ofenzugs und Anpassen der Lüftergeschwindigkeit an die tatsächliche Kessellast.
Das Ziel besteht nicht darin, den Saugzugventilator des Industriekessels stärker laufen zu lassen. Ziel ist es, genau das zu liefern, was der Kessel benötigt – mit dem niedrigsten vertretbaren Energieverbrauch und einem stabilen Betrieb über den Volllastbereich.